


ফ্যাবম্যান অল-ইন-ওয়ান রোল ফর্মিং স্টিল ফ্যাব্রিকেশন পরিষেবা প্রদান করে যা কভারিং টু লেন্থ, এজ ব্লোয়িং, পাঞ্চিং, ওয়েল্ডিং, পাউডার লেপ, হট ডিপ গ্যালভানাইজেশন এবং অ্যাসেম্বলি সলিউশন। কম খরচে, নির্ভুলতা রোল গঠন এবং বিভিন্ন পৃষ্ঠের চিকিত্সার সাথে সম্পূর্ণ ফ্যাব্রিকেশন যা আমরা আমাদের ক্লায়েন্টদের দিতে পারি। আমাদের ক্লায়েন্টদের চাহিদা এবং প্রয়োজনীয়তা সম্পর্কে সম্পূর্ণ বোঝার কারণে, আমরা স্টিল টিউব প্রোফাইল সহ উচ্চ মানের বিশেষ রোল তৈরি ইস্পাত পণ্য তৈরি করতে পারি এবং 360Mpa থেকে 620Mpa পর্যন্ত প্রসার্য শক্তি সহ ইস্পাত কাঁচামালের বেধ 2mm থেকে 6mm পর্যন্ত।
আমরা প্রস্তাব করছি
√ বিশেষ ধাতব প্রোফাইল, উচ্চ ফলন এবং প্রসার্য শক্তি সহ বিশেষ ইস্পাত টিউব প্রোফাইল
√ছিদ্রযুক্ত বা ছিদ্রহীন
√সোজা বা বাঁকা
√আঁটসাঁট সহনশীলতা
√পুরো সমাবেশ
√বিভিন্ন সমাপ্তি সঙ্গে সমাপ্ত প্রোফাইল
রোল গঠন এবং ইন-লাইন ছিদ্র ছাড়াও, Fabmann আপনার জন্য সমাপ্ত রোল তৈরি পণ্য উত্পাদন করার জন্য সেকেন্ডারি ফ্যাব্রিকেশন প্রক্রিয়াগুলির একটি পরিসরও অফার করে এবং এটি অতিরিক্ত উত্পাদন প্রক্রিয়াগুলির উত্সের জন্য আপনার প্রয়োজনগুলিকে সরিয়ে দেয়। আমাদের সেকেন্ডারি ফেব্রিকেশন পরিষেবাগুলি হল:
√নমন
√লেজারের কাটিং
√তুরপুন
√ঢালাই
√বিভিন্ন ফিনিশ যেমন হট ডিপ গ্যালভানাইজেশন, পাউডার লেপ বা পেইন্টিং
√সমাবেশ
ইস্পাত প্রোফাইল প্রকার
√ইউ প্রোফাইল বিভাগ√ এল ইস্পাত প্রোফাইল
√অসম-কোণ ইস্পাত বিভাগ √ সি প্রোফাইল চ্যানেল
√লিপড সি প্রোফাইল চ্যানেল√ Ω ইস্পাত প্রোফাইল বিভাগ
√সিগমা ইস্পাত প্রোফাইল√ জেড ইস্পাত প্রোফাইল চ্যানেল
√ইউ স্টিল চ্যানেল√ বিশেষ আকৃতি রোল প্রোফাইল গঠিত
√বিশেষ আকৃতির রোল প্রোফাইল টিউব গঠিত √ বিশেষ আয়তক্ষেত্রাকার প্রোফাইল টিউব
ইস্পাত গ্রেড
√ইস্পাতের সবচেয়ে গুরুত্বপূর্ণ যান্ত্রিক বৈশিষ্ট্য যা ধাতব প্রোফাইলের উপর ব্যাপক প্রভাব ফেলতে পারে তা হল ফলন শক্তি, প্রসার্য শক্তি এবং প্রসারণ, এবং প্রতিটি ভিন্ন স্টিলের গ্রেডের নিজস্ব সর্বোত্তম নমন ব্যাসার্ধ রয়েছে বিভিন্ন স্টিলের বেধের উপর ভিত্তি করে যা ইস্পাত মানগুলিতে নির্দিষ্ট করা হয়েছে। Fabmann আপনার প্রয়োজনীয়তা মেলে তুলনামূলক চীনা ইস্পাত গ্রেড ব্যবহার করে, এবং আমাদের সমস্ত রোল গঠিত ইস্পাত বিভাগ EN10162 অনুযায়ী উত্পাদিত হয়। নিম্নলিখিত চার্ট আপনার জন্য একটি রেফারেন্স ব্যবহার করা যেতে পারে:
| যান্ত্রিক বৈশিষ্ট্য S235 VS Q235 | ||||||||||||
| ইস্পাত গ্রেড এবং মান | মিন. ফলন শক্তি ReH (Mpa) | প্রসার্য শক্তি Rm (Mpa) | মিন. প্রসারণ শতাংশ | খাঁজ প্রভাব শক্তি | ||||||||
| নম বেধ 16 এর চেয়ে কম বা সমান | 3 Nom এর চেয়ে বড় বা সমান। বেধ 100 এর কম বা সমান | 3 Nom এর চেয়ে বড় বা সমান। বেধ 40 এর কম বা সমান | তাপমাত্রা © | মিন. শোষিত শক্তি (জে) | ||||||||
| EN 10025-2:2004 | ||||||||||||
| S235 JR | 235 | 360-510 | 26 | 20 | 27 | |||||||
| S235 JO | 235 | 360-510 | 26 | 0 | 27 | |||||||
| S235 J2 | 235 | 360-510 | 24 | -20 | 27 | |||||||
| GB/T700:2006 | ||||||||||||
| Q235B | 235 | 370-500 | 26 | 20 | 27 | |||||||
| Q235C | 235 | 370-500 | 26 | 0 | 27 | |||||||
| Q235D | 235 | 370-500 | 26 | -20 | 27 | |||||||
| যান্ত্রিক বৈশিষ্ট্য S355 বনাম Q355 | ||||||||||||
| ইস্পাত গ্রেড এবং মান | মিন. ফলন শক্তি ReH (Mpa) | প্রসার্য শক্তি Rm (Mpa) | মিন. প্রসারণ শতাংশ | খাঁজ প্রভাব শক্তি | ||||||||
| নম বেধ 16 এর চেয়ে কম বা সমান | 3 Nom এর চেয়ে বড় বা সমান। বেধ 100 এর কম বা সমান | 3 Nom এর চেয়ে বড় বা সমান। বেধ 40 এর কম বা সমান | তাপমাত্রা © | মিন. শোষিত শক্তি (জে) | ||||||||
| EN 10025-2:2004 | ||||||||||||
| S355 JR | 355 | 470-630 | 22 | 20 | 27 | |||||||
| S355 JO | 355 | 470-630 | 22 | 0 | 27 | |||||||
| S355 J2 | 355 | 470-630 | 22 | -20 | 27 | |||||||
| GB/T1591:2008 | ||||||||||||
| Q355B | 355 | 470-630 | 20 | 20 | 34 | |||||||
| Q355C | 355 | 470-630 | 21 | 0 | 34 | |||||||
| Q355D | 355 | 470-630 | 21 | -20 | 34 | |||||||
| যান্ত্রিক বৈশিষ্ট্য S420MC বনাম TQ420 | ||||||||||||
| ইস্পাত গ্রেড এবং মান | মিন. ফলন শক্তি ReH (Mpa) | প্রসার্য শক্তি Rm (Mpa) | মিন. প্রসারণ শতাংশ | খাঁজ প্রভাব শক্তি | ||||||||
| নম বেধ 16 এর চেয়ে কম বা সমান | 3 Nom এর চেয়ে বড় বা সমান। বেধ 100 এর কম বা সমান | 3 Nom এর চেয়ে বড় বা সমান। বেধ 40 এর কম বা সমান | তাপমাত্রা © | মিন. শোষিত শক্তি (জে) | ||||||||
| EN-10149-2:2013 | ||||||||||||
| S420 MC | 420 | 480-620 | 16 | -20 | 40 | |||||||
| জিবি1591-2008 | ||||||||||||
| TQ420 | 420 | 480~620 | 16 | -20 | 40 | |||||||
রোল গঠিত ইস্পাত বিভাগ মাত্রা

কোণ প্রোফাইল

সি প্রোফাইল ডাইমেনশন

কাস্টম রোল গঠন প্রোফাইল

কাস্টম ইস্পাত টিউব প্রোফাইল

ওমেগা প্রোফাইল

সিগমা প্রোফাইল

ইউ প্রোফাইল ডাইমেনশন

জেড প্রোফাইল ডাইমেনশন

সিগমা পোস্ট

প্রাক-গ্যালভানাইজড সি প্রোফাইল

দরজা এবং জানালা প্রোফাইল

দরজা ফ্রেম প্রোফাইল
সাধারণ রোল গঠন ত্রুটি
রোল গঠনের ত্রুটিগুলি প্রায়শই ভুল-ইনস্টল করা রোল ফর্মিং মেশিনের কারণে হয় এবং অনুপযুক্ত রোলার সেট-আপ প্রায়শই অত্যধিক গঠনের চাপ এবং অপ্রতিসম প্রোফাইলের কারণ হয়। প্রায়শই, লুব্রিকেন্টের অভাব একটি সাধারণ ভুল। সম্ভাব্য সমস্যাগুলি চিহ্নিত করার জন্য, আমরা সাধারণত স্টিলের স্ট্রিপের বেধের বিপরীতে রোল গ্যাপ সেট আপ করার আগে রোলগুলি সঠিকভাবে মেলে কিনা তা পরীক্ষা করি। একটি ভাল অভ্যাস হল রোল তৈরির পরীক্ষা শুরু করার আগে পাসগুলির মাধ্যমে একটি পুঙ্খানুপুঙ্খ রোল গ্যাপ চেক করা। রোল গঠিত প্রোফাইলের জন্য বেশ কয়েকটি সাধারণ ভুল রয়েছে:
√টুইস্ট
√ক্যাম্বার
√নম
√ঢেউ খেলানো প্রান্ত
√রোল গঠনের চিহ্ন
√প্রান্ত ফাটল
√জিপার ফাটল
√ব্যাসার্ধ উপাদান বেধ হ্রাস

ব্যাসার্ধে হ্রাসকৃত উপাদান
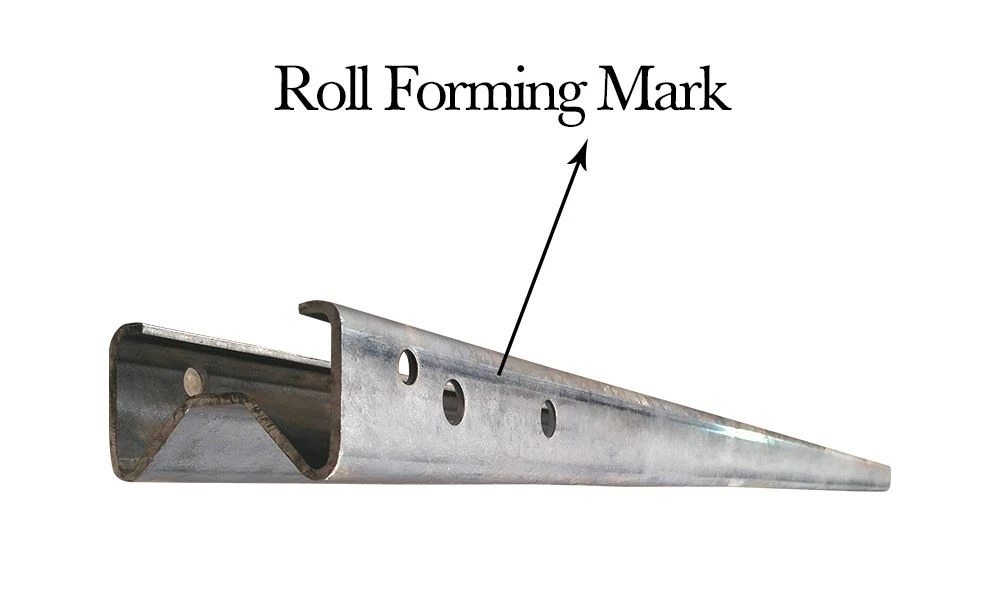
রোল ফর্মিং মার্ক

রোল গঠন ত্রুটি
ইস্পাত প্রোফাইল উত্পাদন বৈশিষ্ট্য
√ স্ট্রিপ বেধ 2 মিমি থেকে 6 মিমি পর্যন্ত
√ফালা প্রস্থ 800 মিমি পর্যন্ত
√প্রোফাইলের দৈর্ঘ্য 12,000 মিমি পর্যন্ত
√প্রোফাইল প্রস্থ 320 মিমি পর্যন্ত এবং উচ্চতা 150 মিমি পর্যন্ত
ইস্পাত টিউব প্রোফাইল মাত্রা
√স্ট্রিপ বেধ 1.5 মিমি থেকে 6 মিমি পর্যন্ত
√ফালা প্রস্থ 800 মিমি পর্যন্ত
√প্রোফাইলের দৈর্ঘ্য 12,000 মিমি পর্যন্ত
√ন্যূনতম প্রাচীর বেধ 2 মিমি সহ 680 মিমি পর্যন্ত টিউব প্রোফাইল পরিধি
রোল গঠিত ইস্পাত প্রোফাইল উপাদান বিকল্প
√ গরম ঘূর্ণিত ইস্পাত
√ ঠান্ডা ঘূর্ণিত ইস্পাত
√ ঠান্ডা ঘূর্ণিত এবং আচার ইস্পাত
√ হট রোলড আচার এবং তেলযুক্ত ইস্পাত (HRPO)
√ মরিচা রোধক স্পাত
√ প্রাক-গ্যালভানাইজড ইস্পাত
আমাদের শক্তি
আমরা আমাদের গ্রাহকদের বিভিন্ন চাহিদা এবং চ্যালেঞ্জ বুঝতে পারি। রোল গঠিত ইস্পাত পণ্য শক্তিশালী এবং হালকা হতে হবে, এবং সেই কারণেই আমরা একটি বিশেষ রোল গঠন প্রক্রিয়া তৈরি করেছি যা কাঙ্ক্ষিত শক্তি বজায় রেখে ইস্পাত উপাদান সংরক্ষণ করতে পারে। এই অনন্য প্রক্রিয়াটি ফ্যাবম্যানকে আমাদের ক্লায়েন্টদের জন্য শক্তিশালী এবং হালকা ইস্পাত প্রোফাইল এবং ইস্পাত টিউব প্রোফাইল বিকাশ করতে সক্ষম করে।
ফ্যাবম্যানের মেটাল প্রোফাইলের অ্যাপ্লিকেশন
√ বাণিজ্যিক বা আবাসিক ভবন√ মেশিন এবং সরঞ্জাম
√অবকাঠামো (গার্ডরেল এবং রেললাইন পোস্ট)√ জানালা এবং দরজা ফ্রেম
√কাঠের beams জন্য সমর্থন√ ছাদ rafters
√জার্সি, স্টাড, ব্রেস, জোয়েস্ট এবং স্ট্রাকচারাল কম্পোনেন্ট√ পরিবাহক রেল
√সেতু এবং ট্রাস কাঠামো√ পাওয়ার ট্রান্সমিশন টাওয়ার,
√সোলার প্যানেল মাউন্ট রেল এবং পোস্ট√ গাইড রেল
ইস্পাত প্রোফাইল পৃষ্ঠ চিকিত্সা
√BS EN ISO 1461, AS/NZS 4680, JIS-H8641 এবং ASTM-A-123 এর মতো বিভিন্ন জাতীয় মান অনুযায়ী হট ডিপ গ্যালভানাইজেশন। খুব ক্ষয়কারী পরিবেশের জন্য (C4 বা C5), আমরা গড়ে 140μm দ্বারা ঘন গ্যালভানাইজেশন আবরণ তৈরি করতে পারি এবং আমরা প্রতিটি ব্যাচের জন্য দস্তা আবরণের আনুগত্য পরীক্ষা করব।
√BS EN ISO 13811 অনুযায়ী Sherardizing, এবং আমরা 45μm এর চেয়েও মোটা আবরণ তৈরি করতে পারি।
√ISO 12944 অনুযায়ী পাউডার লেপ, এবং ক্রস হ্যাচ প্রতিটি ব্যাচের জন্য আমাদের আদর্শ পরীক্ষা পদ্ধতি।
√ISO12944 অনুযায়ী পেইন্টিং, এবং আমরা সরাসরি ইস্পাত পৃষ্ঠে পেইন্টিং করতে পারি বা আমরা সুপার অ্যান্টি-জারা কর্মক্ষমতার জন্য হট ডিপ গ্যালভানাইজড বা শেরার্ডাইজড স্টিলের উপর ভিত্তি করে ডুপ্লেক্স পেইন্টিং করতে পারি।
রোল গঠিত ইস্পাত প্রোফাইল: সম্পূর্ণ কেনার গাইড
✔ রোল গঠিত প্রোফাইল এবং ইস্পাত টিউব প্রোফাইল কোথায় ব্যবহার করা হয়?
✔ রোল তৈরি প্রোফাইলগুলির উত্পাদন খরচকে প্রভাবিত করে এমন মূল কারণগুলি কী কী?
✔ কেন টুলিং ডিজাইন উচ্চ মানের ইস্পাত প্রোফাইলের জন্য সবচেয়ে গুরুত্বপূর্ণ ফ্যাক্টর?
✔ হট ডিপ গ্যালভানাইজেশন প্রক্রিয়া চলাকালীন ইস্পাত প্রোফাইল চ্যানেলের বিকৃতি কীভাবে এড়ানো যায়?
✔ কেন উচ্চ শক্তি ইস্পাত রোল গঠিত ইস্পাত চ্যানেলের জন্য একটি পছন্দের উপাদান?
✔ রোল গঠিত ইস্পাত প্রোফাইলে প্রিমিয়াম হট ডিপ গ্যালভানাইজেশন গুণমান কীভাবে তৈরি করবেন?
✔ রোল গঠিত ইস্পাত চ্যানেলগুলির জন্য সর্বাধিক ব্যবহৃত পরিদর্শন সরঞ্জামগুলি কী কী?
✔ ধনুক বা মোচড়ের ত্রুটিগুলি দিয়ে রোল গঠিত প্রোফাইলগুলি সংশোধন করা কি সম্ভব?
✔ স্টিল প্রোফাইল এবং টিউবিং প্রোফাইলের জন্য সেকেন্ডারি ফেব্রিকেশন পরিষেবা
✔ কিভাবে Fabmann নিশ্চিত করে যে প্রোফাইল আপনার স্টক উপাদানের সাথে ফিট করে?
✔ মিউটি-বেন্ড স্টিলের প্রোফাইলের জন্য কীভাবে গর্ত তৈরি করবেন?
✔ ফ্যাবম্যান ইস্পাত বিভাগের চ্যানেলগুলির জন্য কী ধরণের ধাতব পৃষ্ঠের চিকিত্সা সরবরাহ করতে পারে?
✔ যদি মেটাল প্রোফাইল প্রোটোটাইপ স্পেসিফিকেশন পূরণ করতে ব্যর্থ হয়?
রোল গঠনের সুবিধা
অন্যান্য ধাতু তৈরির প্রক্রিয়াগুলির তুলনায়, রোল গঠন বেশ কয়েকটি সুস্পষ্ট সুবিধা প্রদান করে:
✔ বৃহত্তর উত্পাদন দক্ষতা. যেহেতু রোল গঠন অপারেশনে ব্যবহৃত উপাদান কয়েল আকারে, তাই প্রক্রিয়াটি বড় আয়তনের দ্রুত উৎপাদনের জন্য অনেক বেশি গতিতে এগিয়ে যায়।
✔ উৎপাদন খরচ কম। অবিশ্বাস্য শক্তি দক্ষতার সাথে বৃহত্তর উপাদান ব্যবহার।
✔ জটিল আকার তৈরি করার ক্ষমতা
✔ উচ্চতর নির্ভুলতা, গুণমান এবং ধারাবাহিকতা। প্রেস ব্রেকিংয়ের তুলনায়, একাধিক রানের মধ্যে আরও সামঞ্জস্যপূর্ণ এবং অভিন্ন অংশ এবং পণ্য তৈরি করার সময় রোল গঠন কঠোর সহনশীলতা পূরণ করতে পারে।
রোল গঠনে প্রি-পিয়ার্সিং বনাম পোস্ট পিয়ার্সিং
প্রি-পিয়ার্সিং হল রোল তৈরির আগে ফ্ল্যাট স্ট্রিপে ছিদ্রগুলির একটি সিরিজ বা প্যাটার্ন তৈরি করা এবং এটি একটি খুব অর্থনৈতিক উত্পাদন সমাধান কারণ রোল গঠনের আগে ছিদ্র ক্রমাগত অপারেশনে করা হয়।
প্রোফাইল তৈরি হওয়ার পরে পোস্ট পিয়ার্সিং করা হয়। এটি অপারেশনের একটি অনুক্রমের অংশ, যার সবকটি হ্যান্ডলিং ছাড়াই সম্পাদিত হয় এবং তাই অত্যন্ত দক্ষ। প্রায়শই, এটি ভাল মাত্রিক নির্ভুলতার কারণে প্রাক-ভেদনের চেয়ে বেশি পছন্দনীয়।
রোল গঠনে প্রি-কাট বনাম পোস্ট-কাট
রোল গঠনের প্রক্রিয়ায় প্রি-কাট একটি রোলকে প্রাক-কাট ফাঁকা দেয় যার একটি নির্দিষ্ট দৈর্ঘ্য থাকে, যখন পোস্ট-কাট সিস্টেম প্রোফাইল তৈরি হওয়ার পরে দৈর্ঘ্য কেটে দেয়। উভয় সিস্টেমের নিজস্ব সুবিধা এবং অসুবিধা আছে।
প্রি-কাট পেশাদার
✔ সাধারণ কম রক্ষণাবেক্ষণের প্রি-কাট শিয়ার যা ব্যয়বহুল কাট-অফ ডাই এবং রক্ষণাবেক্ষণকে দূর করে
✔ বাফ-মুক্ত শেষ
✔ কম ভলিউম উৎপাদনের জন্য হ্যান্ড-ফিড স্ট্রিপ বা শীট করার ক্ষমতা
প্রি-কাট কনস
✔ বড় ওয়েবের সাথে প্রোফাইলের জন্য বর্ধিত শেষ বিস্তারের সম্ভাবনা
✔ উচ্চ শক্তির ইস্পাত পরিচালনা করা কঠিন
✔ রোলটিকে আগের এবং টুলিংকে আরও ব্যয়বহুল করার জন্য আরও গঠনকারী স্টেশনের প্রয়োজন, যার অর্থ আরও বড় ফ্লোর স্পেস।
✔ সংক্ষিপ্ত প্রোফাইল একটি চ্যালেঞ্জ হতে পারে, এবং সম্ভাব্য মানের সমস্যা হতে পারে।
✔ ভাল মানের সাথে মাল্টি-বেন্ড প্রোফাইল তৈরি করা কঠিন।
✔ প্রি-কাটের জন্য মধ্যবর্তী গাইডের প্রয়োজন হতে পারে, বিশেষ করে ছোট প্রোফাইলের জন্য। এই গাইডগুলি সামঞ্জস্য করা খরচ যোগ করে।
পোস্ট-কাট পেশাদার
✔ উন্নত মানের সাথে উৎপাদন হার বেশি
✔ এন্ড ফ্লেয়ার ভালোভাবে নিয়ন্ত্রণ করা যায়।
✔ উচ্চ-শক্তির স্টিলের জন্য আরও ভালো ফলাফল
✔ ছোট প্রোফাইল পরিচালনা করতে পারে (প্রায় 7 সেমি দৈর্ঘ্যের কাছাকাছি)
✔ ভারি গেজ এবং উচ্চ-শক্তির উপাদান চালানোর সময় পোস্ট-কাটের ক্ষেত্রে আরও ভাল নিয়ন্ত্রণ কারণ প্রি-কাটের অগ্রভাগ প্রতিটি অংশের সাথে রোলগুলিতে আঘাত করে
✔ কাট-অফ অপারেশনের সময় পাঞ্চিং/নচিং প্রদান করার ক্ষমতা, সম্ভবত এক বা একাধিক সেকেন্ডারি অপারেশন বাদ দিয়ে
পোস্ট-কাট কনস
✔ খুব ব্যয়বহুল কাট-অফ প্রেস এবং উচ্চ রক্ষণাবেক্ষণ খরচ সহ ডাই, বিশেষ করে কাট-অফ ডাইয়ের জন্য
✔ এন্ড বুর এর ফলে রুক্ষ শেষ হয় যার জন্য ম্যানুয়াল গ্রাইন্ডিং প্রয়োজন
✔ প্রোফাইলের শেষ বিকৃত করার সম্ভাবনা
আকৃতি, দৈর্ঘ্য, উপাদানের বেধ, প্রোফাইলের জটিলতা, এবং পরিমাণ সাধারণত নির্ধারণ করে যে কোন সমাধানটি ভেদন এবং কাটার জন্য একটি ভাল বিকল্প, এবং এটি গর্ত অবস্থানের নির্ভুলতা এবং সামগ্রিক মাত্রা সহনশীলতার সাথেও কিছু করার আছে। প্রি-কাটের নেতিবাচক দিকটি কিছু ফ্লেয়ার দূর করার চেষ্টা করার জন্য আরও স্ট্যান্ড যোগ করছে, তবে পোস্ট-কাট সিস্টেমের তুলনায় আরও বেশি ফ্লেয়ার হতে থাকে। প্রি-কাটের জন্য আরও রোল ফর্মিং স্টেশন প্রয়োজন, কিন্তু প্রি-কাট টুলিংয়ের জন্য রক্ষণাবেক্ষণের খরচ অনেক সস্তা।
4 মিমি থেকে 8 মিমি পর্যন্ত হেভি ডিউটি প্রোফাইলের জন্য, পোস্ট-কাটটিতে অনেকগুলি অগ্রহণযোগ্য শেষ burrs থাকতে পারে যার জন্য ম্যানুয়াল ডেবার কাজের প্রয়োজন। এদিকে, প্রোফাইলে খুব টাইট হোল পজিশন সহনশীলতা প্রয়োজন হলে প্রি-কাটও একটি সমস্যা হতে পারে। ব্যবহারিকভাবে, আমাদের পুরু প্রোফাইলের জন্য পোস্ট-কাটের পরিবর্তে পোস্ট-স বিকল্প ব্যবহার করার কথা বিবেচনা করতে হবে এবং এটি অনিবার্যভাবে রোল তৈরির উত্পাদন দক্ষতাকে ধীর করে দেবে।
রোল গঠন প্রক্রিয়া
✔ Decoil, ইস্পাত ফালা একটি decoiler মাধ্যমে পাস, এবং তারপর এটি এন্ট্রি গাইড মাধ্যমে খাওয়ানো হয়.
✔ প্রি-পিয়ার্সিং, স্লিটেড স্টিলের স্ট্রিপটি প্রি-পিয়ার্সিং মেশিনের মাধ্যমে নির্দিষ্ট গর্তের নিদর্শনগুলির জন্য খাওয়ানো হয়।
✔ রোল ফর্মিং, স্টিলের স্ট্রিপটি তারপর ফর্মিং রোলের মাধ্যমে খাওয়ানো হয়, এবং প্রতিটি রোল ধাতু গঠনের শুধুমাত্র একটি বর্ধিত অংশ সঞ্চালন করে, যতক্ষণ না পছন্দসই ক্রস-সেকশন প্রোফাইলটি অর্জন করা হয়।
✔ উচ্চ ফ্রিকোয়েন্সি আনয়ন ঢালাই. যদি একটি ইস্পাত টিউব প্রোফাইল প্রয়োজন হয়, টিউব প্রোফাইল অনুদৈর্ঘ্যভাবে আনয়ন ওয়েল্ডিং মেশিন দ্বারা ঢালাই করা হবে, এবং বাইরের ঢালাই beadings স্বয়ংক্রিয়ভাবে সরানো হয়. আনয়ন ঢালাই প্রক্রিয়া মূল উপাদানের ফলনের চেয়ে উচ্চতর শক্তি সহ প্রায় সমতল ওয়েল্ড সীম প্রদান করে। একবার ধাতব টিউব প্রোফাইল সিল করা হয়, একটি সমতল, প্রায় অদৃশ্য ঢালাই সীম সহ একটি সম্পূর্ণ প্রোফাইল তৈরি করে।
✔ উড়ন্ত কাটা, ইস্পাত প্রোফাইল উড়ন্ত করাত দ্বারা পছন্দসই দৈর্ঘ্য কাটা হয়
✔ স্ট্যাকিং, কাটার পরে, প্রোফাইলগুলিকে সেকেন্ডারি ফেব্রিকেশন প্রক্রিয়ার জন্য স্ট্যাক করা হয়
সংক্ষিপ্তভাবে রোল গঠন হল এমন একটি প্রক্রিয়া যা ধাতুর ক্রমাগত খাওয়ানো স্ট্রিপে ক্রমবর্ধমান বাঁকানোর জন্য সুনির্দিষ্টভাবে স্থাপন করা রোলারগুলির একটি সেট ব্যবহার করে এবং রোলারগুলিকে একটি ধারাবাহিক স্ট্যান্ডে সেটে মাউন্ট করা হয় এবং প্রতিটি রোলার প্রক্রিয়াটির একটি ছোট ধাপ সম্পন্ন করে।
রোল গঠন টুলিং জন্য ব্যবহৃত উপকরণ কি কি?
রোল গঠনের টুলিংয়ের জন্য ব্যবহৃত টুলিং উপকরণগুলি পছন্দসই স্টিল প্রোফাইলের উপর ভিত্তি করে পরিবর্তিত হতে পারে যা হালকা দায়িত্ব প্রোফাইল বা ভারী দায়িত্ব প্রোফাইল। সাধারণভাবে, ধাতু ফালা উপাদান উচ্চ শক্তি, বৃহত্তর পরিধান প্রতিরোধের টুলিং. চীনে ব্যাপকভাবে ব্যবহৃত জনপ্রিয় ইস্পাত খাদ উপকরণগুলি মার্কিন যুক্তরাষ্ট্র, ইউরোপ এবং জাপানে প্রায় সঠিক সমতুল্য উপাদান রয়েছে এবং সেগুলি হল:
✔ #45, 1045, S45C বা C45 এর সমতুল্য।
✔ 42CrMo, 4241, SCM440 বা 42CrMo4 এর সমতুল্য
✔ 40CrNi2Mo, 4340, SNCM439 বা 36CrNiMo4 এর সমতুল্য
✔ 20CrNiMo, ASTM 8620 এর সমতুল্য
✔ 5CrNiMo, SAE L6, SKT4 বা 55NiCrMoV6 এর সমতুল্য
✔ Cr5Mo1V, A2, SKD12 বা X100CrMoV এর সমতুল্য5-1
✔ 9CrWMn, O1, SKS3 বা 00MnCrw4 এর সমতুল্য
✔ Cr12Mo1v1, D2, SKD11 বা X155CrMoV এর সমতুল্য12-1
✔ W6Mo5Cr4V2W6Mo5Cr4V2, M2 এর সমতুল্য
রোল গঠিত প্রোফাইল এবং ইস্পাত টিউব প্রোফাইল কোথায় ব্যবহার করা হয়?
রোল গঠিত প্রোফাইল এবং টিউব প্রোফাইলগুলি প্রায় প্রতিটি শিল্পে ব্যাপকভাবে ব্যবহৃত হয়েছে এবং প্রকৃত অ্যাপ্লিকেশনগুলি হল:
কৃষি
✔ ট্রাক্টর এবং অন্যান্য খামার সরঞ্জামের জন্য টিম এবং কাঠামোগত প্রোফাইল
✔ বেড়া পোস্ট
✔ আঙ্গুরের কুঁচি বাজি
✔ লন এবং বাগান সরঞ্জাম
যন্ত্রপাতি
✔ রেফ্রিজারেটর, চুলা, মাইক্রোওয়েভ ওভেন, লন্ড্রি এবং ভেন্ডিং মেশিনের জন্য প্যানেল
✔ যন্ত্রপাতির জন্য কাঠামোগত উপাদান
✔ ওভেন এবং ট্র্যাশ কম্প্যাক্টরের জন্য ড্রয়ারের স্লাইড
ভবন নির্মান
✔ ব্লিচার বিভাগ
✔ অভ্যন্তরীণ উইন্ডো শক্তিবৃদ্ধির জন্য সমর্থন করে
✔ স্লাইডিং দরজা এবং জানালা ট্র্যাক
✔ আবাসিক ইস্পাত ফ্রেমিং
✔ ধাতব ছাদের ডেক এবং স্লাইডিং প্যানেল
✔ গটার এবং ডাউন স্পাউট
ব্রিজ ও হাইওয়ে রেস্ট্রেন্ট সিস্টেম
✔ রোড সাইন পোস্ট
✔ মোটরওয়ে এবং হাইওয়ে ক্র্যাশ ব্যারিয়ার, সেপারেশন গার্ডেল
✔ সেতু পোস্ট এবং ডেক শক্তিবৃদ্ধি প্যানেল
গরম, বায়ুচলাচল এবং এয়ার কন্ডিশনার
✔ এয়ার কন্ডিশনার কেস
✔ HVAC নালী
✔ এয়ার ফিল্টার ফ্রেম
✔ কুলিং টাওয়ার লাউভার
বাড়ি, অফিস এবং স্টোরের আসবাবপত্র এবং জিনিসপত্র
✔ কাজ পৃষ্ঠ শক্তিবৃদ্ধি
✔ রান্নাঘর এবং ফাইল ক্যাবিনেট
✔ র্যাক ফ্রেম প্রদর্শন করুন
✔ দোকানের জিনিসপত্র এবং সুপার মার্কেট শেল্ভিং
পরিবহন
✔ ফ্রেম প্রোফাইল অটোমোবাইল, ট্রাক, বাস, ট্রেলার, পাতাল রেল এবং জাহাজে ব্যবহৃত হয়।
✔ যানবাহন ট্রিম এবং গ্রিল সদস্য
✔ বাম্পার
✔ বিভাগ বার
✔ শক্তিবৃদ্ধি বার
রোল গঠিত প্রোফাইল বিকাশের জন্য টুলিং প্রক্রিয়া কি?
টুলিং প্রক্রিয়াটি মোড়ের ব্যাসার্ধ, ফ্ল্যাঞ্জের প্রস্থ, ওয়েব প্রস্থের ক্রস সেকশন সহনশীলতা, বিকৃতির দৈর্ঘ্য, গঠনের গতি, ঘর্ষণ বল, উপাদানের বেধ হ্রাস, বাঁক কোণার ব্যাসার্ধ, দৈর্ঘ্য সহনশীলতা, উপাদানের বেধ এবং সেইসাথে ইস্পাত উপাদানের যান্ত্রিক বৈশিষ্ট্যগুলির বিশ্লেষণের সাথে শুরু হয়। একই সময়ে, টুলিং ইঞ্জিনিয়ারদের তাদের রোল গঠনের লাইনের ক্ষমতা জানতে হবে যার মধ্যে রয়েছে nr। স্টেশন গঠন, মোটর শক্তি এবং রোল স্ট্যান্ডের দূরত্ব। বিশ্লেষণের পরে, টুলিং ইঞ্জিনিয়াররা নীচের টুলিং ডিজাইনের কাজের জন্য আসল কাজ শুরু করতে পারেন:
✔ মাত্রা সহনশীলতা সহ একটি ক্রস-বিভাগীয় অঙ্কন তৈরি করুন।
✔ আনুমানিক স্ট্রিপ প্রস্থ গণনা করুন।
✔ একটি বাঁক অগ্রগতি প্রবাহ উত্পাদন
✔ লেআউট এবং রোলার ডিজাইন
✔ যেখানে প্রযোজ্য সেখানে ফিক্সচার, গাইড, সাইড রোল এবং সোজা করার যন্ত্র অন্তর্ভুক্ত করুন।
রোল তৈরি প্রোফাইলগুলির উত্পাদন খরচকে প্রভাবিত করে এমন মূল কারণগুলি কী কী?
তিনটি মূল কারণ রয়েছে যা হল:
✔ সেটআপ সময়, রোল তৈরির উত্পাদনের জন্য রোলার সেট আপ করতে কতটা সময় লাগে তা বোঝায়।
✔ দৌড়ের গতি, রোল গঠনের গতি যেখানে আপনি মেশিনের মাধ্যমে ধাতব স্ট্রিপ খাওয়াতে পারেন।
✔ উপকরণ, প্রকল্পের জন্য প্রয়োজনীয় কাঁচামাল।
কেন টুলিং ডিজাইন উচ্চ মানের ইস্পাত প্রোফাইলের জন্য সবচেয়ে গুরুত্বপূর্ণ ফ্যাক্টর?
কারণটি খুবই সহজ কারণ সঠিক টুলিং ডিজাইন ক্যাম্বার, টুইস্ট, বো, ওয়েভি এজ এবং এজ রিঙ্কলিং এর মতো সাধারণ রোল গঠনের ত্রুটির ঝুঁকি কমাতে পারে। সঠিক নকশা হল চ্যানেল বিভাগের পূর্ণ দৈর্ঘ্য বরাবর সামঞ্জস্যপূর্ণ চাপের দৈর্ঘ্য এবং বাঁক ব্যাসার্ধ নিশ্চিত করা। সামঞ্জস্যপূর্ণ চাপের দৈর্ঘ্য বোঝায় একটি বৃহত্তর সংকোচন এবং গঠন প্রক্রিয়া বরাবর প্রোফাইলে প্রসারিত করা সম্ভব, এবং এটি রোল তৈরি পণ্যগুলির চূড়ান্ত গুণমানের উপর একটি উল্লেখযোগ্য প্রভাব ফেলে। সাম্প্রতিক সমীক্ষা অনুসারে, অনুদৈর্ঘ্য ধনুক একটি সামঞ্জস্যপূর্ণ বাঁক ব্যাসার্ধ টুলিং নকশা দ্বারা 50 শতাংশ হ্রাস পেয়েছে। অতএব, টুলিং নকশা উচ্চ মানের রোল গঠিত ইস্পাত প্রোফাইল উত্পাদন মেরুদণ্ড হয়.
হট ডিপ গ্যালভানাইজেশন প্রক্রিয়া চলাকালীন ইস্পাত প্রোফাইল চ্যানেলের বিকৃতি কীভাবে এড়ানো যায়?
খুব সাধারণ বিকৃতি সমস্যাগুলি হট ডিপ গ্যালভানাইজেশন প্রক্রিয়ার সাথে যুক্ত, এবং এটি মূলত রোল গঠনের পরে অবশিষ্ট স্ট্রেস রিলিজ এবং দীর্ঘ প্রোফাইলগুলির জন্য ঝুলন্ত ফিক্সচারের অভাবের কারণে ঘটে। বিশেষত 2 মিমি থেকে 3 মিমি আশেপাশের খুব পাতলা এবং দীর্ঘ প্রোফাইলের জন্য, ডিগ্রীজিং, পিকলিং এবং গ্যালভানাইজেশন প্রক্রিয়ার সময় উত্তোলন প্রক্রিয়ার সময় এগুলি বিকৃত হওয়ার সম্ভাবনা রয়েছে এবং তাই ইস্পাত বিমগুলিকে সঠিক অবস্থানে ধরে রাখার জন্য একটি সঠিক ফিক্সচার অত্যাবশ্যক। গ্যালভানাইজেশনের সময় পাতলা এবং বড় খোলা প্রোফাইলগুলির অবশিষ্ট স্ট্রেস রিলিজ খুব সাধারণ সমস্যা, এবং এটি এড়ানো প্রায় অসম্ভব। অতএব, প্যাকিংয়ের আগে একটি সংশোধন প্রক্রিয়া থাকা খুবই গুরুত্বপূর্ণ।
রোল গঠিত ইস্পাত বিভাগে সাধারণ সমস্যা কি কি?
কোল্ড রোল গঠিত ইস্পাত বিভাগগুলির সাথে সবচেয়ে সাধারণ মানের সমস্যাগুলি হল টুইস্ট, বো, ক্যাম্বার, প্রান্তের তরঙ্গ, প্রান্তের কুঁচকে যাওয়া, ঘূর্ণায়মান চিহ্ন, ফ্ল্যাঞ্জের অসম স্তর এবং কোণার ব্যাসার্ধের চারপাশে কম বেধের অতিরিক্ত।
রোল গঠিত প্রোফাইল উত্পাদন জন্য সঠিক সেটআপ পদ্ধতি কি?
নীতিগতভাবে, লক্ষ্য হল যে কোনও অপারেটরকে রোল গঠনের প্রাথমিক বোঝার সাথে কাউকে জিজ্ঞাসা না করেই নির্দেশ পত্র অনুসারে রোলার সেটআপ করতে সক্ষম হওয়া উচিত। এই লক্ষ্য অর্জনের জন্য, অভিজ্ঞ অপারেটরকে একটি যৌক্তিক ফ্যাশনে সরঞ্জাম এবং স্পেসারগুলিকে লেবেল এবং সংগঠিত করতে হবে, আদর্শভাবে অপারেশন পয়েন্টের কাছাকাছি। নিম্নে পদ্ধতিটি দেওয়া হল:
✔ সেটআপ শুরু করার আগে, শ্যাফ্ট এবং মেশিনের মুখের অ্যালাইনমেন্ট স্পেসার পরিষ্কার করুন এবং এটি একটি ভাল সেটআপ এবং অনুমানযোগ্য এবং পুনরাবৃত্তিযোগ্য মেশিন অপারেশনের ভিত্তি।
✔ প্রথম পাসটি ইনস্টল করার সময়, সর্বদা নিশ্চিত করুন যে স্ট্যাম্পযুক্ত রিংটি (রোল নম্বর এবং অন্যান্য তথ্য সহ) আপনার মুখোমুখি হচ্ছে এবং নম্বরগুলি অপারেশনের জন্য সঠিক ক্রমানুসারে রয়েছে।
✔ আউটবোর্ড স্ট্যান্ডটি স্পিন্ডেলের উপর রাখুন এবং শ্যাফ্ট লকিং নাটগুলি ইনস্টল করুন এবং শক্ত করুন এবং নিশ্চিত করুন যে ভিতরের জাতিটি ঘোরে না।
✔ হোল্ড-ডাউন স্ক্রু বা ক্ল্যাম্প দিয়ে আউটবোর্ড স্ট্যান্ডটি লক ডাউন করুন এবং উপরে উল্লিখিত শৃঙ্খলাগুলিতে মোট সেটআপ শেষ করুন।
✔ যে উপাদানটি রোল তৈরি হবে তা পুনরুদ্ধার করুন এবং এর প্রকৃত বেধ পরিমাপ করুন।
✔ রোল টুলিং গ্যাপ প্রিসেট করতে টুলের ইনবোর্ড এবং আউটবোর্ড উভয় দিকেই ফিলার গেজ ব্যবহার করুন, কাঙ্ক্ষিত রোল গ্যাপের জন্য উপরের এবং নীচের শ্যাফ্টের মধ্যে উল্লম্ব দূরত্ব সামঞ্জস্য করুন যা উপাদান পুরুত্বের সাথে সঙ্গতিপূর্ণ হবে।
✔ রোল ফর্ম টুলিংয়ের প্রতিটি পাসের জন্য ইনবোর্ড এবং আউটবোর্ড উভয় দিকে উপরের এবং নীচের রোল ফ্ল্যাঞ্জের মধ্যে ফাঁক রেকর্ড করুন।
✔ উপাদানটি রোল পাসে চালান, তারপর প্রয়োজন হলে রোলগুলি পুনরায় সেট করুন। উপাদান পুরুত্ব সহনশীলতা এবং ছোট রোল ফাঁক প্রকরণের কারণে সাধারণত রিসেট করা খুব সাধারণ।
✔ আপনার কম্পিউটার সিমুলেশন টেস্ট সফ্টওয়্যার না থাকলে রোল গঠনের পরীক্ষা শুরু করে।
কেন উচ্চ শক্তি ইস্পাত রোল গঠিত ইস্পাত চ্যানেলের জন্য একটি পছন্দের উপাদান?
উচ্চ শক্তির স্টিলের ওজন কমানো এবং নিরাপত্তার উন্নতি করার সুবিধা রয়েছে এবং সেই কারণেই এটি অটোমোবাইল, গার্ডরেল সিস্টেম যেমন মোটরওয়ে সেপারেশন গার্ডরেল এবং গার্ডরেল, ব্রিজ গার্ডরেল, মডিউল বিল্ডিংয়ের জন্য ইস্পাত প্রোফাইল, সবুজ শক্তির পোস্টে ব্যাপকভাবে ব্যবহৃত হয়। এছাড়াও, হ্রাসকৃত উপাদান মানে আপনার প্রকল্পের জন্য খরচ সাশ্রয়।
রোল গঠিত প্রোফাইলের তরঙ্গায়িত প্রান্ত এড়াতে কিভাবে?
তরঙ্গায়িত প্রান্তটি রোল গঠনের প্রক্রিয়ার সময় ঘটে এবং এটি শীটের প্রান্তের কাছে অত্যধিক অনুদৈর্ঘ্য চাপ এবং স্ট্রেন দ্বারা সৃষ্ট হয় এবং বাঁকানো ব্যাসার্ধের কিছু সমালোচনামূলক মান অতিক্রম করা হলে প্রান্ত বাকলিং ঘটতে পারে। অন্য কথায়, প্রান্তের তন্তুগুলি কেন্দ্রের তুলনায় দীর্ঘ। উপরন্তু, রোল গঠনের গতি বৃদ্ধি রোল এবং ইস্পাত স্ট্রিপের মধ্যে ঘর্ষণ বৈশিষ্ট্যগুলিকেও পরিবর্তন করবে এবং এটি শেষ পর্যন্ত প্রান্ত তরঙ্গ ত্রুটির আরও বৃদ্ধির দিকে পরিচালিত করবে।
সংক্ষেপে, তরঙ্গায়িত প্রান্তগুলি সম্ভবত ভুল রোল ব্যাস, উচ্চ রোল গঠনের গতি এবং ভুল স্টিলের স্ট্রিপ বেধের মতো বিভিন্ন কারণে ঘটে। অতএব, আমাদের নির্দিষ্ট ঘূর্ণায়মান ধাপে অতিরিক্ত কম্প্রেশন কমানোর সঠিক কারণ খুঁজে বের করতে হবে এবং নিশ্চিত করতে হবে যে বাঁকানো ব্যাসার্ধ তার স্ট্রেন সীমার সহনশীলতার মধ্যে রয়েছে।
রোল গঠিত ইস্পাত প্রোফাইলের অনুদৈর্ঘ্য নম এড়াতে কিভাবে?
রোল গঠনে, অনুদৈর্ঘ্য নম প্রধানত অ-অভিন্ন অনুদৈর্ঘ্য ঝিল্লি স্ট্রেন বন্টন দ্বারা সৃষ্ট হয়।
ইস্পাত প্রোফাইল গঠন প্রক্রিয়া যেমন প্রসারিত, সংকোচন এবং নমনের সংমিশ্রণ দ্বারা তৈরি করা হয়, এবং অনুপযুক্ত নমন কোণ বৃদ্ধি প্রায়ই অনুদৈর্ঘ্য ধনুকের দিকে নিয়ে যায়। তদ্ব্যতীত, নমন কোণ বৃদ্ধি এবং উপাদান পুরুত্ব বৃদ্ধির সাথে ধনুকের ত্রুটি বৃদ্ধি পায়। ফ্ল্যাঞ্জের প্রস্থ, ওয়েব প্রস্থ এবং রোল স্ট্যান্ডের মধ্যে দূরত্বও ধনুকের ত্রুটিতে একটি ভূমিকা পালন করে। এই মানের সমস্যাটির সবচেয়ে গুরুত্বপূর্ণ সমাধান হল নন-ইনিফর্ম অনুদৈর্ঘ্য চাপ কমানোর জন্য ধারাবাহিক নমন ব্যাসার্ধ চালিয়ে যাওয়া।
রোল গঠিত ইস্পাত প্রোফাইলে প্রিমিয়াম হট ডিপ গ্যালভানাইজেশন গুণমান কীভাবে তৈরি করবেন?
ASTM A385 বা ISO 1461 অনুযায়ী একটি সাউন্ড গ্যালভানাইজেশন সারফেস অর্জন করতে, নিচের এই গুরুত্বপূর্ণ উপাদানগুলিকে সর্বোত্তম স্তরে রাখতে হবে:
✔ কার্বনের পরিমাণ 0.25 শতাংশের কম
✔ ম্যাঙ্গানিজ 1.3 শতাংশের কম,
✔ সিলিকন {{0}} থেকে কম।{4}}4 শতাংশ বা 0.15 শতাংশ এবং 0.24 শতাংশের মধ্যে
✔ ফসফরাস 0.০৪ শতাংশের কম।
ASTM A385-এ তালিকাভুক্ত উপাদানগুলিকে সুপারিশ অনুযায়ী তুলনা করা উচিত একটি আবরণ যা সাধারণ গরম ডিপ গ্যালভানাইজেশন চেহারা এবং পুরুত্বের। সিলিকন সমতুল্য ব্যবহার করা হয় হট-ডিপ গ্যালভানাইজিং এর সময় ধাতুবিদ্যার প্রতিক্রিয়াতে সিলিকন এবং ফসফরাসের সম্মিলিত প্রভাব মূল্যায়ন করতে। ব্যবহারিকভাবে, সঠিক সিলিকন সামগ্রী সহ ইস্পাত কয়েল কেনা অত্যন্ত গুরুত্বপূর্ণ, অন্যথায় রোল তৈরি পণ্যগুলির হয় পাতলা গ্যালভানাইজেশন বা স্টিলের সাথে দুর্বল দস্তা আবরণ সংযুক্তি থাকবে।
কিভাবে রোল গঠিত প্রোফাইলে সাদা মরিচা এড়াতে?
সাদা মরিচা, যাকে ওয়েট স্টোরেজ স্টেইনও বলা হয়, এটি একটি সাদা পাউডারি আমানত যা একটি প্রাকৃতিক ক্ষয় প্রক্রিয়া থেকে তৈরি হয় যা যে কোনো নতুন দস্তা প্রলিপ্ত রোল গঠিত ইস্পাত প্রোফাইলে ঘটতে পারে। সাদা পাউডার হল দস্তা হাইড্রোক্সাইড- দস্তা জল এবং বাতাসের সাথে বিক্রিয়া করার সময় গঠিত পদার্থ - এবং এটি ধীরে ধীরে দস্তার আবরণকে গ্রাস করে, এবং এই প্রক্রিয়াটি অপর্যাপ্ত বায়ু সঞ্চালনের সাথে ভেজা অবস্থায় ঘটতে পারে। সাদা মরিচা শুধুমাত্র স্টিলের চেহারার জন্যই ক্ষতিকর নয় বরং দস্তার আবরণের জন্যও ক্ষতিকর যা স্টিলের শরীরকে রক্ষা করে। অন্তর্নিহিত ইস্পাত স্তরে বলিদান সুরক্ষা প্রদানের উদ্দেশ্যে দস্তা একটি খুব টেকসই আবরণ, তবে এটি জলের প্রতি প্রতিক্রিয়াশীল। অতএব, গ্যালভানাইজড প্রোফাইলগুলি সঠিকভাবে সংরক্ষণ করার ক্ষেত্রে অতিরিক্ত যত্ন নেওয়া উচিত।
অতএব, সাদা মরিচা এড়াতে, আপনি যদি গৃহের ভিতরে পণ্যগুলি সংরক্ষণ করেন তবে নিম্নলিখিত বিষয়গুলি বিবেচনা করে গ্যালভানাইজড স্টিল প্রোফাইলগুলি সংরক্ষণের জন্য আপনাকে সঠিক ব্যবস্থা করতে হবে:
✔ তারা অপ্রয়োজনীয় আর্দ্রতা বা বৃষ্টির সংস্পর্শে না আসে তা নিশ্চিত করার জন্য আন্ডারকভার সংরক্ষণ করুন।
✔ আর্দ্রতা-বোঝাই বাতাস, লবণ দূষণ এবং ঘনীভবনের সংস্পর্শে এড়াতে খোলা দরজা, জানালা বা ল্যুভার্স থেকে দূরে সংরক্ষণ করা হয়।
✔ পরিচ্ছন্নতা বজায় রাখুন
✔ যদি বাইরে প্যাকগুলি সংরক্ষণ করা ছাড়া কোন বিকল্প না থাকে, তাহলে আপনাকে নীচের সুপারিশ অনুযায়ী গ্যালভানাইজড স্টিলের প্রোফাইলগুলি প্যাক করতে হবে:
✔ গ্যালভানাইজড প্রোফাইলগুলি প্রতি 1 মিটার দৈর্ঘ্যের জন্য 5 মিমি বাঁকের মধ্যে সংরক্ষণ করা উচিত। এটি নিশ্চিত করে যে উন্মুক্ত পৃষ্ঠ থেকে জল অবাধে নিষ্কাশন হয়।
✔ স্ট্র্যাপগুলি কাটা উচিত এবং প্রতিটি স্তরের মধ্যে স্পেসার ঢোকানো উচিত যাতে যোগাযোগকারী পৃষ্ঠের মধ্যে আর্দ্রতা আটকে যায়।
✔ টারপলিন ব্যবহার করা এড়িয়ে চলুন কারণ এটি আর্দ্রতা এবং ঘনীভবনকে আটকে রাখবে এবং সাদা স্টোরেজ দাগের গঠনকে বাড়িয়ে তুলবে।
✔ গ্যালভানাইজড সারফেসগুলিকে মালিকানাধীন ওয়াটার রেপিলেন্ট বা বাধা আবরণ দিয়ে চিকিত্সা করা যেতে পারে যা গ্যালভানাইজড পৃষ্ঠের আর্দ্রতার সাথে যোগাযোগ প্রতিরোধ করে
রোল গঠিত ইস্পাত চ্যানেলগুলির জন্য সর্বাধিক ব্যবহৃত পরিদর্শন সরঞ্জামগুলি কী কী?
ইস্পাত চ্যানেলগুলির একটি সম্পূর্ণ পরিমাপ নিয়ন্ত্রণ করতে, আপনাকে নিশ্চিত করতে হবে যে আপনি উপাদানের বেধ, প্রস্থ, দৈর্ঘ্য, তির্যক, কোণ, ব্যাসার্ধ, সরলতা, বাঁক এবং ধনুক পরীক্ষা করতে পারেন। খুব জটিল আকারের জন্য, আপনাকে সমন্বয় পরিমাপ মেশিন (সিএমএম) ব্যবহার করতে হবে। যদি প্রোফাইলগুলিতে হট ডিপ গ্যালভানাইজেশন বা পাউডার আবরণের মতো আবরণ থাকে তবে আপনাকে আবরণের পুরুত্বও পরীক্ষা করতে হবে। অতএব, একটি সঠিক পরিদর্শন করতে আপনার নিম্নলিখিত পরিদর্শন সরঞ্জামগুলির প্রয়োজন:
✔ ক্যালিপার
✔ কোণ শাসক
✔ ব্যাসার্ধ পরিমাপক
✔ টেপ শাসক
✔ ডিজিটাল অ্যাঙ্গেল গেজ
✔ আবরণ বেধ পরিমাপক
✔ প্রয়োজনে স্থানাঙ্ক পরিমাপ মেশিন (সিএমএম)।
কিভাবে রোল গঠন চিহ্ন ইস্পাত প্রোফাইল প্রভাবিত করে?
বানোয়াট প্রক্রিয়ার প্রকৃতির কারণে রোল গঠনের চিহ্নটি এড়ানো প্রায় অসম্ভব, এবং এটি সাধারণত খুব অগভীর চিহ্ন এবং এটি গ্রহণযোগ্য কি না তা বিচার করা কঠিন। রোল গঠনের চিহ্নটি চিহ্নিত করাও বেশ কঠিন, বিশেষত প্রোফাইলটি কালো হট রোল্ড স্টিল দিয়ে তৈরি, এবং এটির জন্য রোল গঠিত প্রোফাইলগুলির সাথে যুক্ত মান নিয়ন্ত্রণের সমস্যাগুলির অসাধারণ অভিজ্ঞতার প্রয়োজন। রোল গঠনের চিহ্নগুলি চিহ্নিত করার সবচেয়ে ব্যবহারিক উপায় হল প্রোফাইল পৃষ্ঠ পরীক্ষা করার জন্য খালি হাতে ব্যবহার করা। আপনি যদি এখনও নিশ্চিত না হন যে এই চিহ্নটি গ্রহণযোগ্য কি না, আপনি লেপের ফিনিস পরীক্ষা করতে পাউডার কোট বা হট ডিপ গ্যালভেনাইজ কয়েক টুকরো করতে পারেন। যদি আবরণটি রোল গঠনের চিহ্নগুলিকে প্রতিফলিত করে, তাহলে আপনাকে রোল গঠনের প্রক্রিয়ার সময় এই ত্রুটিটি কী কারণে ঘটেছে তা খুঁজে বের করতে হবে। সবচেয়ে সাধারণ কারণ হল যে স্ল্যাগ বা ধ্বংসাবশেষ ফর্মিং বা ড্রাইভ রোলারে আটকা পড়ে।
ধনুক বা মোচড়ের ত্রুটিগুলি দিয়ে রোল গঠিত প্রোফাইলগুলি সংশোধন করা কি সম্ভব?
উত্তরটি হ্যা এবং না. প্রোফাইলে জটিল নমন কোণ থাকলে, পাল্টা বাঁকানো বা মোচড় দিয়ে নম বা মোচড় সংশোধন করার সম্ভাবনা খুব কম। যদি সহনশীলতার দাবি না করে এটি একটি পুরু প্রাচীর টিউবিং প্রোফাইল হয় তবে এটি সংশোধন করা এখনও সম্ভব। অবশ্যই, সংশোধনের কাজটি ধনুক এবং মোচড়ের মাত্রার উপরও নির্ভর করে এবং ত্রুটিগুলি যদি সহনশীলতার বাইরে থাকে তবে সেগুলি সংশোধন করার সম্ভাবনা বেশি। যদি ত্রুটিগুলি বেশ গুরুতর হয়, তবে এটি সংশোধনের কাজটি করার সম্ভাবনা খুব কমই হবে। এই ধরনের পরিস্থিতি এড়াতে, রোল গঠনের আগে ইস্পাত যান্ত্রিক সম্পত্তি পরীক্ষা করা গুরুত্বপূর্ণ। তদ্ব্যতীত, ভর পণ্য শুরু করার আগে একটি পরীক্ষা চালানোর উত্পাদন সম্পূর্ণরূপে মূল্যায়ন করা প্রয়োজন।
স্টিল প্রোফাইল এবং টিউবিং প্রোফাইলের জন্য সেকেন্ডারি ফেব্রিকেশন পরিষেবা
Fabmann রোল গঠনের পরে সেকেন্ডারি ফ্যাব্রিকেশন প্রদান করে এবং আমরা নিম্নলিখিত বানোয়াট প্রক্রিয়াগুলি প্রদান করি:
✔ বাঁকানো
✔ ঢালাই
✔ থ্রেডিং
✔ সারফেস ট্রিটমেন্ট যেমন HDG, পাউডার লেপ এবং পেইন্টিং
✔ সমাবেশ
কিভাবে Fabmann নিশ্চিত করে যে প্রোফাইল আপনার স্টক উপাদানের সাথে ফিট করে?
Fabmann একটি অত্যন্ত অভিজ্ঞ ইস্পাত প্রোফাইল প্রস্তুতকারক যা ইস্পাত প্রোফাইল সমাবেশে কঠিন অভিজ্ঞতার সাথে। আমাদের প্রযুক্তিগত বিভাগ প্রোফাইলের সাথে সংযোগ বন্ধনীটি কীভাবে একত্রিত হয় তার সম্পূর্ণ বিশ্লেষণ করবে এবং তারপরে আমরা নির্ধারণ করতে পারি যে সমাবেশের জন্য সবচেয়ে গুরুত্বপূর্ণ পরিমাপ কোনটি। সংক্ষেপে, আমরা নিশ্চিত করব যে আমাদের সরবরাহ করা ধাতব প্রোফাইলগুলি আপনার বন্ধনী বা অন্যান্য জিনিসপত্রের সাথে মানানসই।
মিউটি-বেন্ড স্টিলের প্রোফাইলের জন্য কীভাবে গর্ত তৈরি করবেন?
যদি মাল্টি-বেন্ড প্রোফাইলটি পাতলা উপাদান দিয়ে তৈরি হয়, তবে রোল গঠন শুরু হওয়ার আগে গর্তগুলি অনলাইনে পাঞ্চ হওয়ার সম্ভাবনা বেশি থাকে। যদি প্রোফাইলটি 4 মিমি এর উপরে পুরু ইস্পাত দিয়ে তৈরি হয় এবং শক্ত সহনশীলতার প্রয়োজন হয় তবে আপনাকে অফ-লাইন পাঞ্চিং বিবেচনা করতে হবে যার জন্য একটি ব্যয়বহুল পাঞ্চিং টুলিং প্রয়োজন।
ইস্পাত প্রোফাইলের হট ডিপ গ্যালভানাইজেশন বেধ
Fabmann ISO 1461 অনুযায়ী ইস্পাত প্রোফাইলগুলিকে গ্যালভানাইজ করে, এবং কিন্তু আমরা স্ট্যান্ডার্ডে যা প্রয়োজন তার উপরে ইস্পাত বিভাগগুলিকেও গ্যালভানাইজ করতে পারি। যদি আপনার প্রকল্পের পরিবেশ সমুদ্রের তীরে বা গ্রীষ্মমন্ডলীয় এলাকায় বেশ কাছাকাছি হয়, তাহলে আমরা শব্দ ফিনিশের সাথে গড়ে 140μm পর্যন্ত প্রোফাইলগুলিকে গ্যালভানাইজ করতে পারি।
ফ্যাবম্যান ইস্পাত বিভাগের চ্যানেলগুলির জন্য কী ধরণের ধাতব পৃষ্ঠের চিকিত্সা সরবরাহ করতে পারে?
ফ্যাবম্যান ধাতব ফিনিশের বিস্তৃত পরিসর সরবরাহ করতে পারে:
✔ হট ডিপ গ্যালভানাইজেশন
✔ পাউডার আবরণ
✔ পেইন্টিং
যদি প্রোফাইলটি প্রাক-গ্যালভানাইজড কয়েল দিয়ে তৈরি হয় তবে আমরা গ্যালভানাইজড পৃষ্ঠে পাউডার আবরণও তৈরি করতে পারি।
টুলিং খরচ এবং একটি ইস্পাত প্রোফাইলের জন্য কি?
টুলিং এর মধ্যে সাধারণত রোলার, কাটিং/শিয়ারিং টুলিং এবং পিয়ার্সিং টুলিং অন্তর্ভুক্ত থাকে। মোট টুলিং খরচ স্টিলের স্ট্রিপের প্রস্থ, উপাদানের বেধ, উপাদান শক্তি এবং প্রোফাইলের জটিলতার উপর ভিত্তি করে পরিবর্তিত হয়। উদাহরণস্বরূপ 4 মিমি সিগমা প্রোফাইলটি ধরুন, এর 4 মিমি স্ট্রিপ প্রস্থ 288 মিমি, এবং টুলিং খরচ প্রায় 25,000USD। আপনার যদি একটি খোলা মাল্টি-বেন্ড হেভি ডিউটি প্রোফাইল থাকে যার প্রস্থ প্রায় 400 মিমি, এবং টুলিং হবে 30,000USD থেকে 35,000বিভিন্ন উচ্চ শক্তির ইস্পাত গ্রেডের উপর ভিত্তি করে USD৷
যদি মেটাল প্রোফাইল প্রোটোটাইপ স্পেসিফিকেশন পূরণ করতে ব্যর্থ হয়?
সমস্ত মুষ্টিবদ্ধ করুন, ফ্যাবম্যান সমস্ত সম্ভাব্য কারণগুলি খতিয়ে দেখবে। প্রোফাইল ডিজাইনের সাথে কিছু করার না থাকলে, ফ্যাবম্যান আরও রোল গঠনের ট্রায়াল তৈরি করার জন্য টুলিংয়ের পরিবর্তন চালিয়ে যাবেন। যদি আমাদের পরিবর্তিত প্রোফাইল এখনও আপনার স্পেসিফিকেশন পূরণ করতে না পারে, আমরা আপনাকে টুলিং খরচ ফেরত দেব।
রোল ফর্মিং টুলিং লিডটাইম কি?
টুলিং লিডটাইম 15 দিন থেকে 30 দিনের মধ্যে প্রোফাইলের জটিলতার উপর নির্ভর করে। প্রোফাইলটি উচ্চ শক্তির ইস্পাত খাদ দিয়ে তৈরি হলে লিডটাইম দীর্ঘ হতে পারে এবং রোল গঠনের সরঞ্জামগুলিকে অ্যানিলিং প্রক্রিয়াগুলির একটি সিরিজের মধ্য দিয়ে যেতে হবে। এছাড়াও, টুলিং যাচাইকরণের জন্য আমাদের পরীক্ষা উত্পাদন চালাতে হবে, এবং এই যাচাইকরণ প্রক্রিয়াটি প্রায় 15 দিন থেকে 30 দিন সময় নেবে কারণ এতে টুলিং পরিবর্তন জড়িত।
ন্যূনতম চাহিদার পরিমাণ
এটি সাধারণত একটি সম্পূর্ণ কন্টেইনার লোড হওয়া প্রয়োজন যার অর্থ প্রতি মডেল 24 টন থেকে 25 টন, তবে ফ্যাবম্যান একটি মিশ্র কন্টেইনার লোড তৈরি করতে 2 বা 3টি ভিন্ন প্রোফাইল গ্রহণ করতে পারে তবে স্টিল গ্রেডটি S235JR বা S355JR এর মতো একটি জনপ্রিয় গ্রেড।
ট্রেসেবিলিটি
ফ্যাবম্যান আমাদের ডেলিভারির সম্পূর্ণ ট্রেসেবিলিটি প্রদান করে কারণ প্রতিটি প্রোডাকশনের নিজস্ব অনন্য ব্যাচ nr. এবং প্রতিটি ব্যাচ nr. নির্দিষ্ট হিট nr এর সাথে যুক্ত। এবং উত্পাদন তারিখ।
গুণমান ওয়্যারেন্টি
Fabmann টিউবিং প্রোফাইল সহ সমস্ত রোল গঠিত প্রোফাইলের জন্য এক বছরের ওয়ারেন্টি প্রদান করে।
গুণমান ডকুমেন্টেশন
Fabmann মিল সার্টিফিকেট, 3.1 সার্টিফিকেট এবং প্রোফাইল সম্পূর্ণ পরিমাপ এবং আবরণ অবস্থা কভার সম্পূর্ণ পরিদর্শন রিপোর্ট প্রদান করবে।
গরম ট্যাগ: রোল গঠিত প্রোফাইল, রোল গঠিত ইস্পাত, রোল গঠিত ইস্পাত চ্যানেল, রোল গঠিত ইস্পাত বিভাগ, রোল গঠিত ইস্পাত প্রোফাইল রোল গঠিত ইস্পাত পণ্য, ইস্পাত প্রোফাইল বিভাগ, ইস্পাত প্রোফাইল, ইস্পাত টিউব প্রোফাইল, ইস্পাত সি প্রোফাইল, ইস্পাত প্রোফাইল প্রকার মেটাল প্রোফাইল, মেটাল প্রোফাইল প্রকার, ইস্পাত প্রোফাইল মাত্রা, ইস্পাত প্রোফাইল প্রস্তুতকারক


